

Реакторный котел: выбор, монтаж и эксплуатация без ошибок
2026-10-19
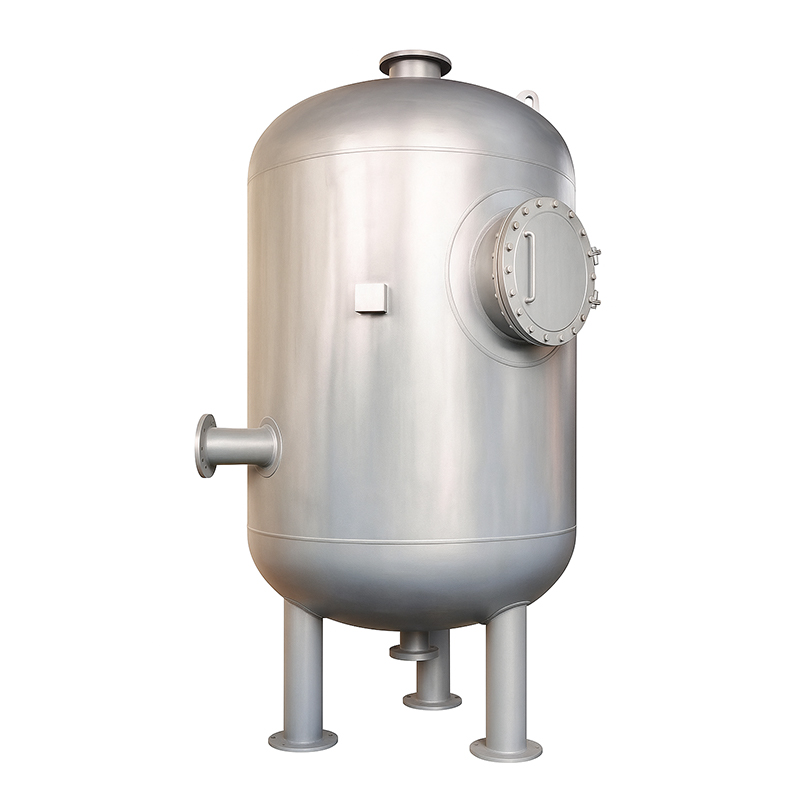
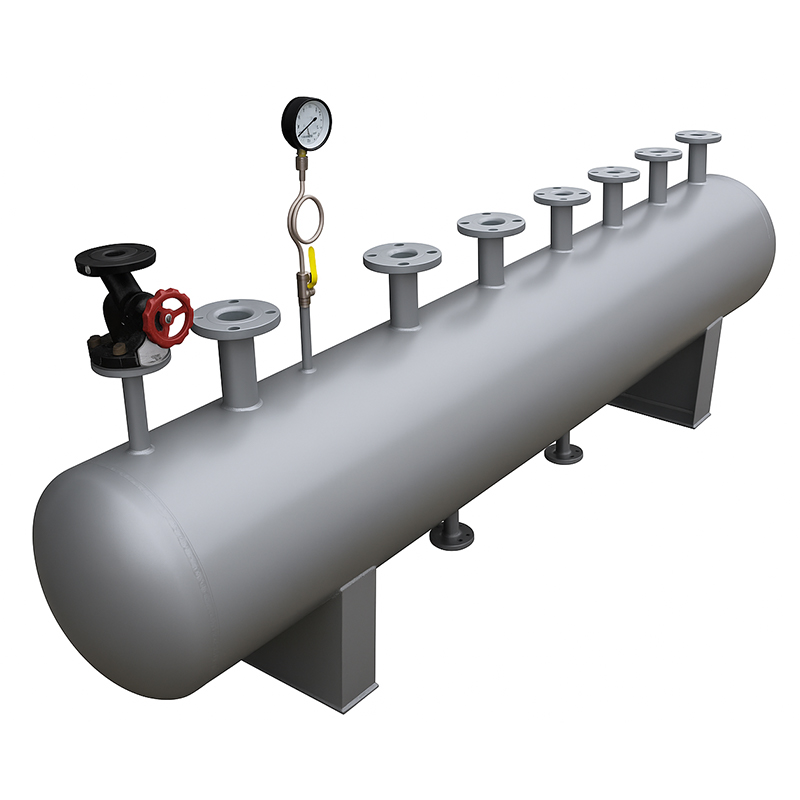
Реакторный котел — не просто сосуд под давлением. Это ядро технологического процесса в нефтехимии, фармацевтике, энергетике и пищевой промышленности. Его выбор определяет не только КПД установки, но и безопасность персонала, срок службы оборудования, частоту простоев и стоимость эксплуатации. Мы не раз сталкивались с ситуациями, когда заказчик выбрал «дешёвый» реакторный котел без учёта термических циклов или агрессивности среды — и уже через 8 месяцев потребовалась экстренная замена. Ошибка начинается задолго до монтажа: на этапе технического задания.
Как выбрать реакторный котел — пять обязательных проверок
Первое, что делаем мы при проектировании — проверяем четыре параметра одновременно: рабочее давление, температурный диапазон, химический состав среды и цикличность нагрузки. Например, для гидрогенизации масел в пищевой промышленности котёл должен выдерживать 3,5 МПа при 220 °C, но главное — стойкость к жирным кислотам и паровому конденсату. Углеродистая сталь здесь не подойдёт: нужна нержавеющая 08Х18Н10Т или двойная защита — внутреннее напыление + катодная защита.
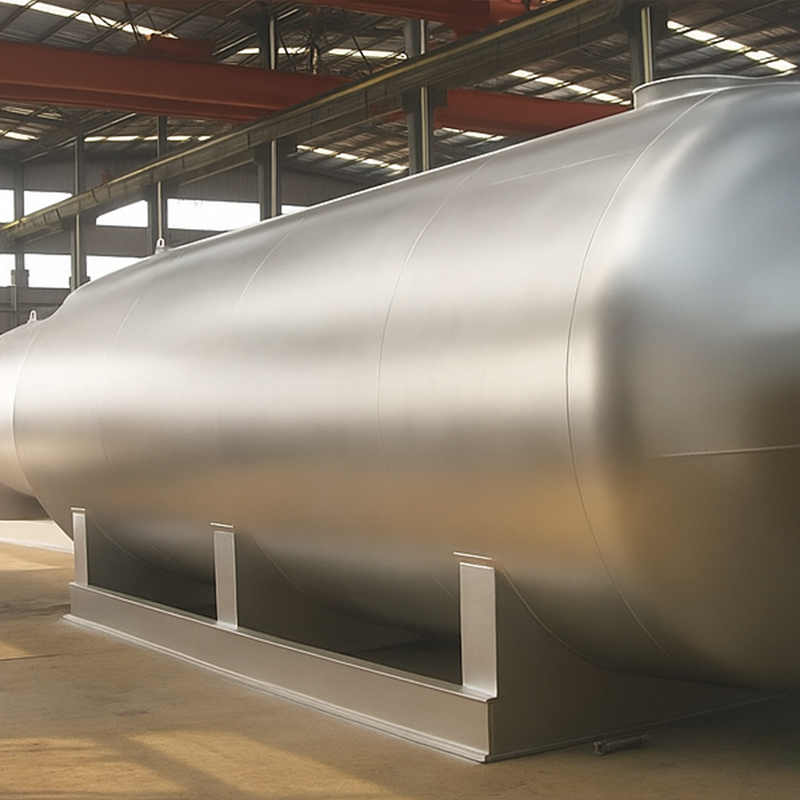
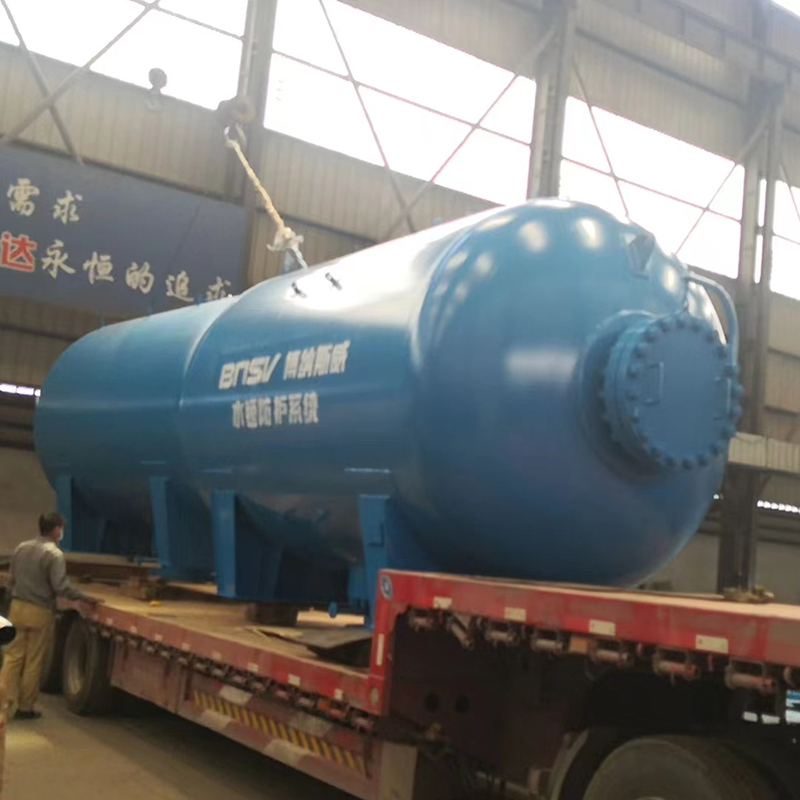
Второе — геометрия. Реакторный котел с эллиптическим днищем и отношением высоты к диаметру 2,5–3,0 обеспечивает лучшее перемешивание и снижает локальные напряжения. При проектировании мы всегда учитываем место установки: если доступ ограничен, выбираем горизонтальную компоновку с торцевыми люками — это экономит до 40 % времени на ТО.
Третье — сертификация. В России и СНГ действует ТР ТС 032/2013. Но не все производители имеют лицензию на изготовление сосудов второго класса. Без неё — запрет на ввод в эксплуатацию. ООО Сиань Суннань Хаода Машинери имеет действующие лицензии на проектирование и изготовление сосудов под давлением классов D и котлов класса C — это подтверждено Сианьским отделением инспекции котлов и сосудов под давлением с 1987 года.
Монтаж: где чаще всего теряют 30 % ресурса
Самая частая ошибка — монтаж без компенсаторов температурного расширения. Мы наблюдали, как в одном фармацевтическом комплексе реакторный котел, смонтированный жёстко на бетонном основании, за два года деформировал фланцевые соединения трубопроводов. Результат — утечки, аварийные остановки, штрафы за нарушение герметичности.
Правильный монтаж включает три шага:
Для крупногабаритных реакторных котлов (диаметр свыше 4 м, длина до 40 м) мы выполняем монтаж на месте — с применением мобильных кранов и лазерных теодолитов. Каждый сварной шов проходит ультразвуковой контроль и капиллярную дефектоскопию.
Эксплуатация: почему регламент важнее инструкции
Инструкция по эксплуатации — это база. Но реальный ресурс реакторного котела определяется регламентом ТО, адаптированным под конкретную нагрузку. Мы рекомендуем:
Особое внимание — внутреннему покрытию. Если используется эпоксидное или стеклоэмалевое покрытие, любое механическое повреждение требует немедленного ремонта. Игнорирование даже микротрещины приводит к локальной коррозии и сквозному прорыву за 6–8 месяцев.
Реакторный котел — решение, а не компонент
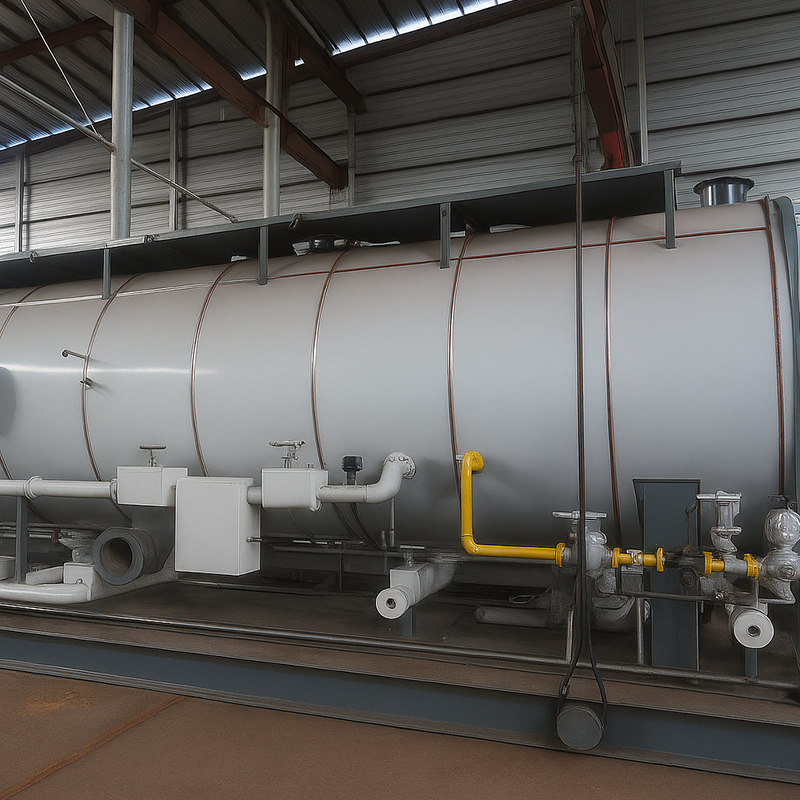
Реакторный котел — это не отдельный агрегат. Он работает в связке с системами подачи реагентов, теплообменниками, системами автоматики и аварийного сброса. Именно поэтому ООО Сиань Суннань Хаода Машинери предлагает полный цикл: от расчёта теплового баланса и подбора материала до изготовления, предпусковых испытаний и пусконаладки на объекте. Мы проектируем реакторные котлы массой от нескольких килограммов до 70 тонн, в том числе для экстремальных условий — например, для испарительных установок в нефтепереработке при давлении до 10 МПа и температуре 380 °C.
Каждое изделие сопровождается «Картой информации о качестве» — с полной прослеживаемостью от партии стали до результатов каждого испытания. Это не формальность. Это гарантия того, что ваш реакторный котел будет работать не 5 лет, а 25 — без аварий, простоев и неожиданных капитальных затрат.