

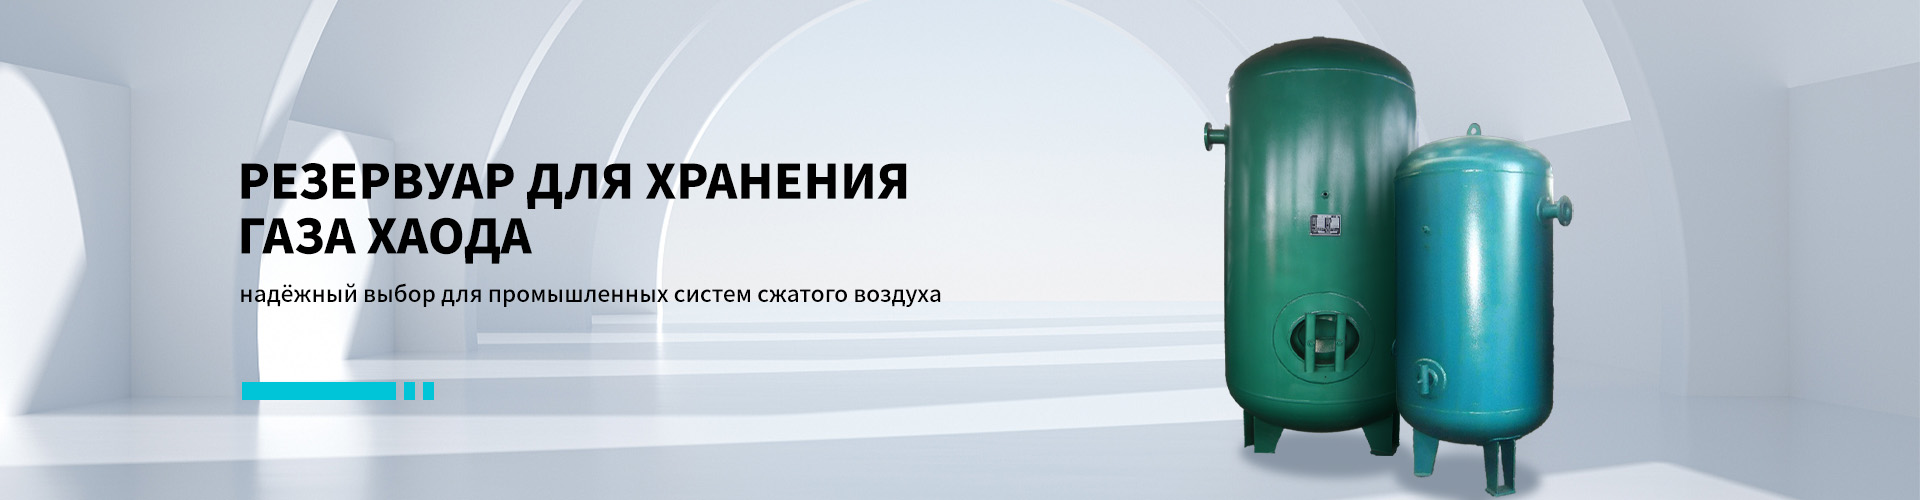
Сосуд под давлением: выбор, эксплуатация и безопасность
2026-05-03
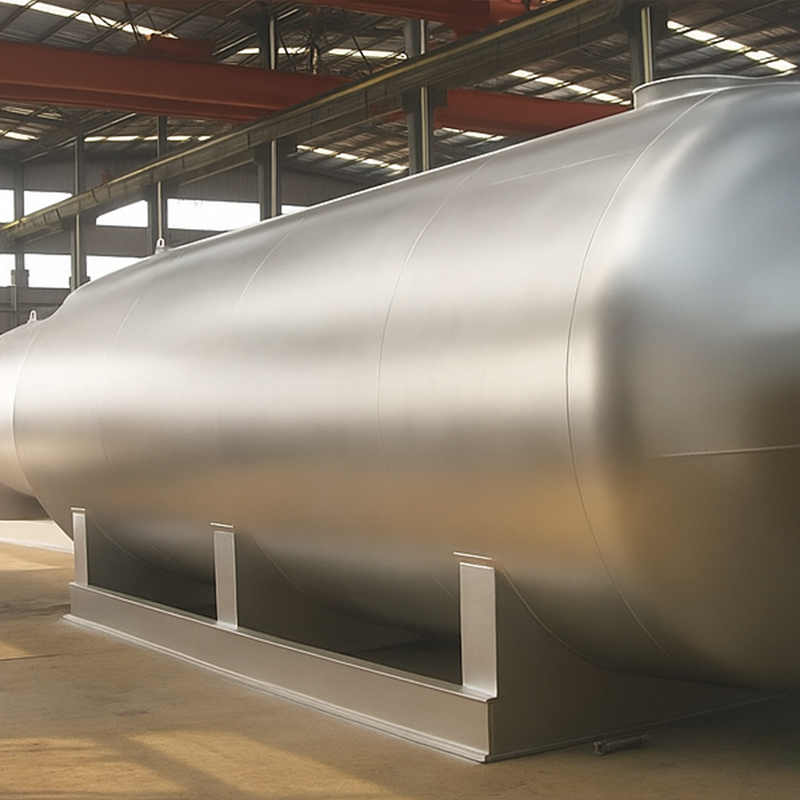
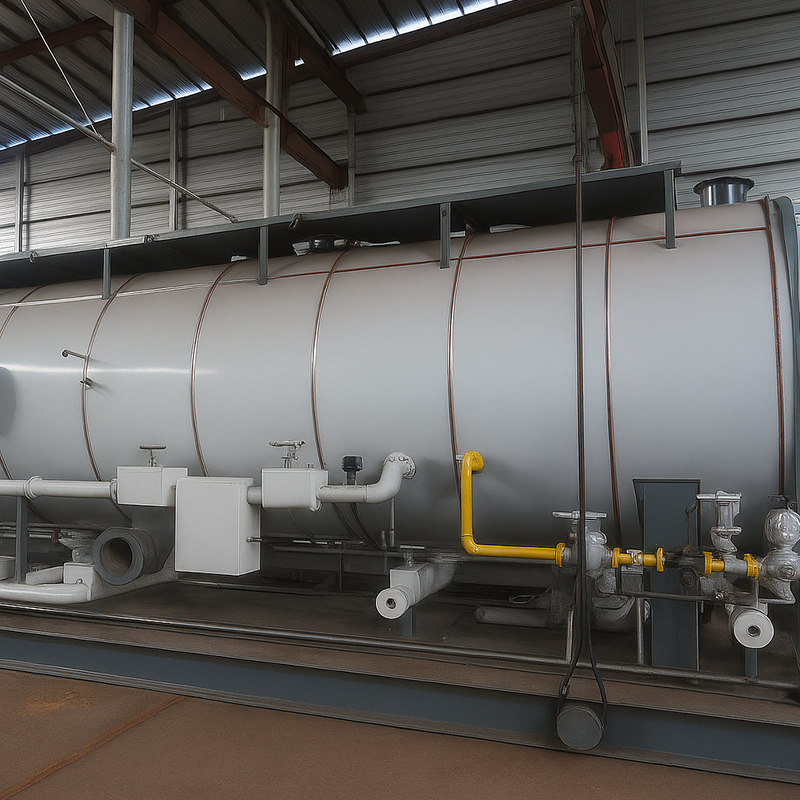
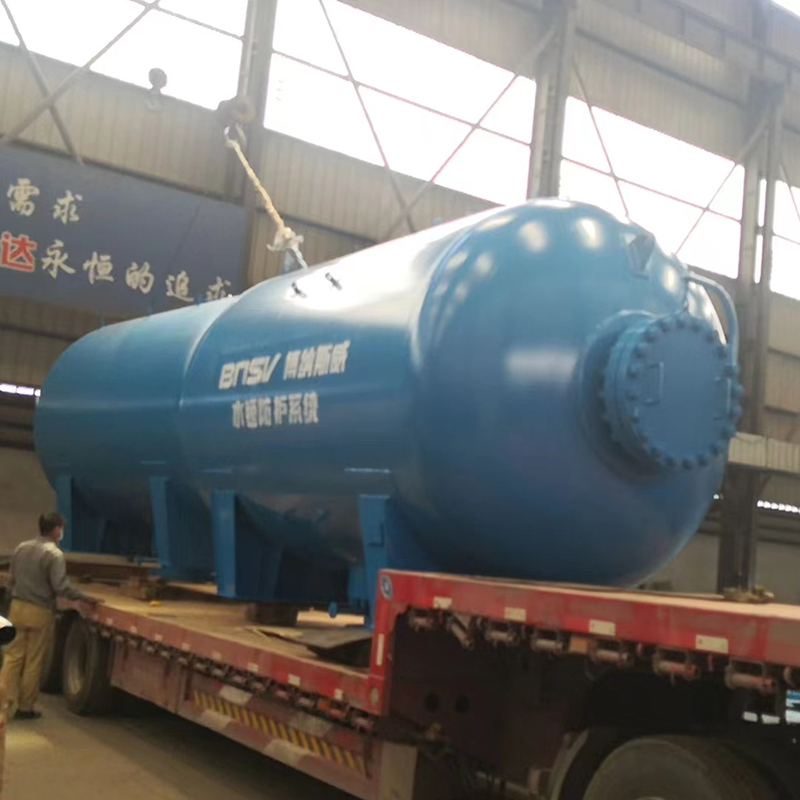
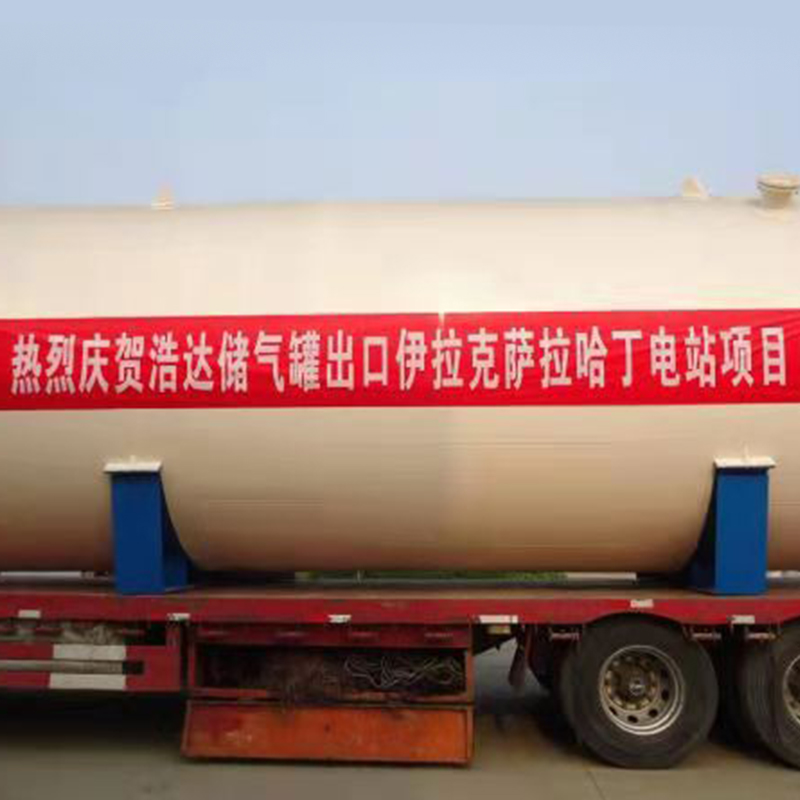
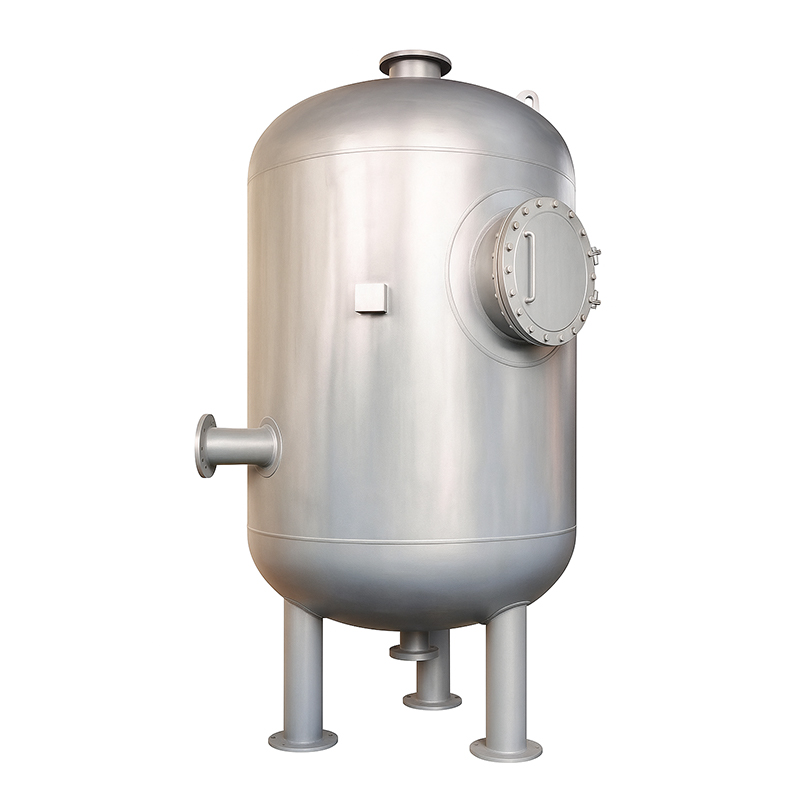
Сосуд под давлением — не просто металлическая ёмкость. Это ответственный элемент технологического цикла, где ошибка в выборе или эксплуатации может привести к аварии, простоям и серьёзным финансовым потерям. Мы работаем с такими изделиями уже более 35 лет — от первых расчётных моделей до монтажа 40-метровых конструкций на объектах энергетики и нефтехимии. За это время мы видели, как правильно спроектированный сосуд служит без отказов 25 лет, а неправильно выбранный — выходит из строя уже через 18 месяцев.
Как выбрать сосуд под давлением: три критерия, которые нельзя игнорировать
Многие заказчики начинают с вопроса «сколько стоит?», но реальная экономия начинается задолго до цены. Первый критерий — класс опасности по ТР ТС 032/2013. Сосуды первого и второго классов требуют обязательной сертификации, а их проектирование и изготовление регулируются жёсткими нормами. Если рабочее давление превышает 0,07 МПа, а произведение давления на объём — 5 МПа·л, изделие попадает в зону контроля. Второй критерий — материал. Углеродистая сталь подходит для средних температур и давлений до 1,6 МПа; низколегированная — до 3,2 МПа при −40…+450 °C; нержавеющая — для агрессивных сред и высоких чистот (например, в фармацевтике). Третий критерий — габариты и условия монтажа. Мы не раз сталкивались с ситуацией, когда заказчик выбрал идеальный по расчёту сосуд, но не учёл, что подъезд к площадке возможен только с одной стороны. Результат — переделка фундамента и задержка пуска на 6 недель.
Эксплуатация: где чаще всего нарушают инструкции
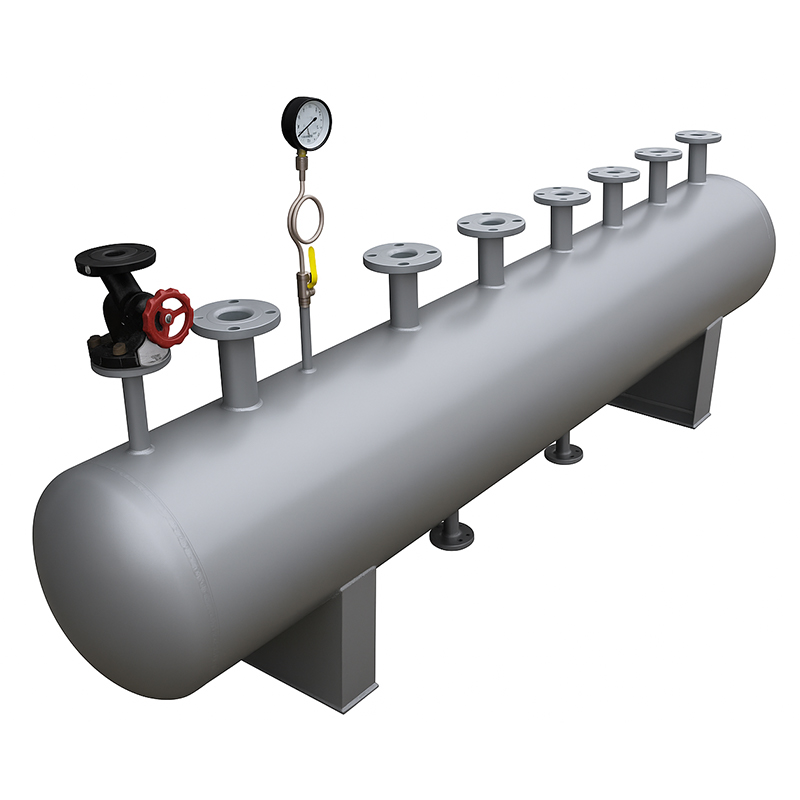
На практике 70 % отказов происходят не из-за дефектов производства, а из-за нарушений эксплуатации. Самые частые ошибки: превышение рабочего давления при пуске, отсутствие периодической продувки в системах с конденсатом, использование некалиброванного манометра и пропуск планового технического освидетельствования. Особенно критично это для парораспределительных цилиндров и водораспределителей — там даже кратковременный перегрев изменяет структуру металла. Мы рекомендуем включать в регламент обслуживания: ежемесячную проверку герметичности фланцевых соединений, ежеквартальную поверку КИП, ежегодное ультразвуковое обследование стенок. Для оборудования, работающего с агрессивными средами (например, в химических реакторах), интервал сокращают до полугода.
Безопасность — не пункт в договоре, а система
Безопасность сосуда под давлением начинается задолго до сварки первого шва. На нашем производстве действует трёхуровневый контроль: входной (проверка сертификатов стали), операционный (контроль сварочных режимов, термообработки, дефектоскопии) и финальный (гидравлические испытания при 1,25×Рраб, пневмоиспытания, проверка маркировки и комплектности). Каждое изделие получает Карту информации о качестве — документ, который прослеживает каждую деталь от поставщика до места установки. Мы проектируем и изготавливаем сосуды под давлением классов D (по российской классификации) и котлы класса C. Наша продукция соответствует ГОСТ Р 52630, ОСТ 26-01-127-91 и требованиям ТР ТС 032/2013. И каждый год — с 1987 года — нас проверяет Сианьское отделение инспекции котлов и сосудов под давлением.
Когда стоит обращаться к специалисту — а не к каталогу
Если ваш проект включает нестандартные параметры — давление выше 10 МПа, объём свыше 150 м³, длина более 28 м, температура ниже −70 °C или выше +500 °C — стандартные решения не подойдут. В таких случаях важна не только механическая прочность, но и поведение материала при циклических нагрузках, коррозионная стойкость в условиях многокомпонентной среды, а также совместимость с существующими трубопроводами и КИП. Мы проектируем воздухосборники для CompAir и Gardner Denver, разрабатывали 20-кубовый резервуар для акустических испытаний летательных аппаратов по техническому заданию Института 623. Такие задачи решаются не по шаблону, а через совместную проработку ТЗ, расчёт напряжённо-деформированного состояния и верификацию на физических моделях. Сосуд под давлением — это не товар, а инженерное решение. Его стоимость определяется не тоннажем, а надёжностью, которую он гарантирует вашему производству.