

Как обслуживать сосуд под давлением?
2026-03-01
Часто думают, что главное — это купить качественный сосуд, а обслуживание — дело десятое. Вот это и есть основная ошибка, из-за которой потом случаются неприятности. На деле, срок службы и безопасность на 70% зависят от того, как с ним обращаются после установки. Сам видел, как на одном из старых заводов сосуд под давлением работал десятилетиями без проблем, а на новом современном предприятии авария случилась через три года. Разница не в оборудовании, а в подходе к его содержанию.
С чего начать: документация и визуальный осмотр
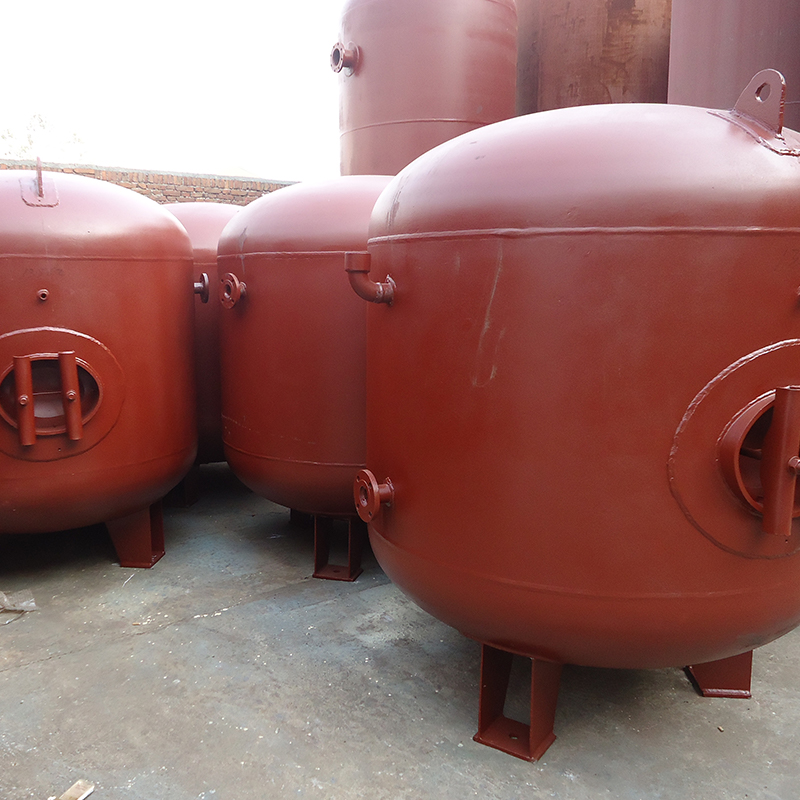
Первое, что делаю, приходя на объект — спрашиваю паспорт сосуда и журналы. Если их нет или они заполнены кое-как, это красный флаг. Без паспорта вы даже не знаете, на какие параметры он рассчитан. Визуальный осмотр — это не просто ?посмотреть?. Нужно искать следы коррозии, особенно в зонах конденсата, вмятины, подтеки. Часто пренебрегают осмотром опор и креплений. А ведь если опора просела, возникают дополнительные напряжения.
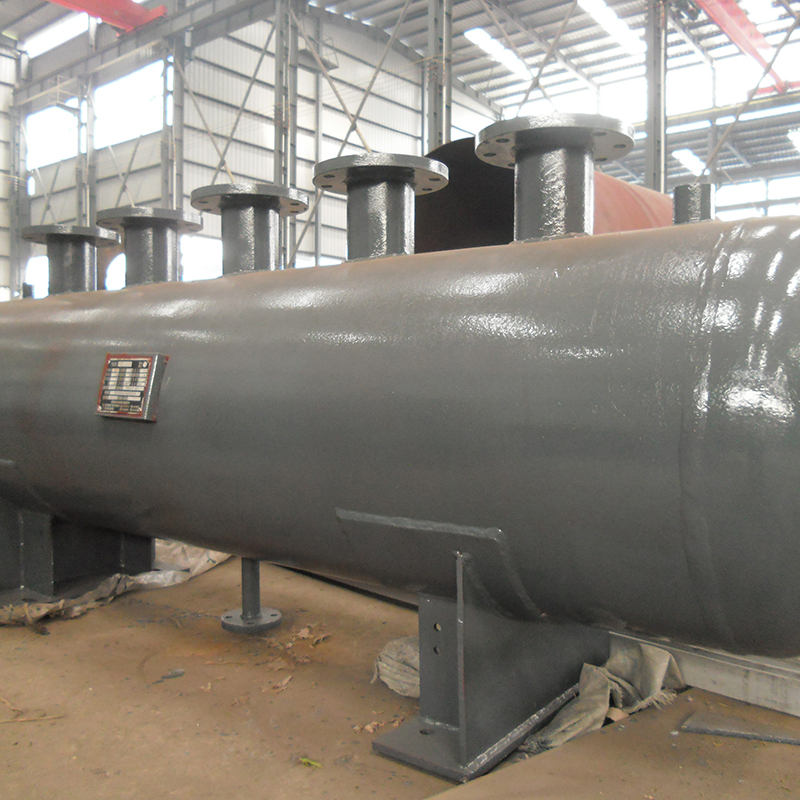
Однажды нашли трещину в сварном шве недалеко от штуцера. Её не было видно под слоем старой краски. Пришлось зачищать участок щеткой. Это к вопросу о качестве покраски и её обновлении. Краска — не просто для красоты, это защита. Если она облупилась, металл начинает ?дышать?.
Ещё момент — изоляция. На обслуживание сосудов, работающих с перепадом температур, плохая или мокрая изоляция действует губительно. Конденсат не испаряется, коррозия ускоряется в разы. Проверяйте это регулярно.
Плановое техническое обслуживание: что входит и как часто
Тут всё зависит от среды. Для воздуха и инертных газов — один график, для агрессивных или влажных сред — совсем другой. Основное правило: чем опаснее среда, тем чаще проверки. Внутренний осмотр, очистка — это обязательно. Многие забывают про промывку, считая, что если внутри сухо, то и ладно. Но даже пыль может влиять на работу предохранительных клапанов.
Клапаны — отдельная тема. Их проверка и настройка — святое дело. Видел случаи, когда клапан ?залипал? из-за отложений и не срабатывал при испытаниях. Хорошо, что проверяли на пониженном давлении. Поэтому всегда настаиваю на проверке клапанов на стенде, а не ?на месте?.
Арматура, манометры, датчики уровня — всё это требует калибровки. Запишите дату последней проверки прямо на приборе несмываемым маркером. Просто, но эффективно. Для сложных систем, например, в нефтехимии, часто используют оборудование от проверенных производителей, таких как ООО ?Сиань Суннань Хаода Машинери?. У них за плечами почти 40 лет опыта, и они как раз специализируются на сосудах под давлением для таких отраслей. Значит, их изделия изначально рассчитаны на жёсткие условия, но это не отменяет регулярного ухода.
Контроль коррозии и толщины стенки
Самое коварное — это коррозия изнутри. Её не видно. Поэтому обязательны замеры толщины стенки ультразвуковым толщиномером. Замеры делают по сетке, особенно в ?зонах риска?: днище, зона переменного уровня жидкости, сварные швы. Данные нужно сравнивать с предыдущими. Если скорость коррозии вдруг возросла — это сигнал к более глубокому обследованию или даже изменению технологического режима.
Был у меня случай с сосудом в системе водоочистки. По паспорту стенка была более чем достаточной. Но замеры показали интенсивный износ в верхней части, где был влажный насыщенный воздух. Оказалось, неправильно был смонтирован отвод конденсата. Пришлось переделывать обвязку.
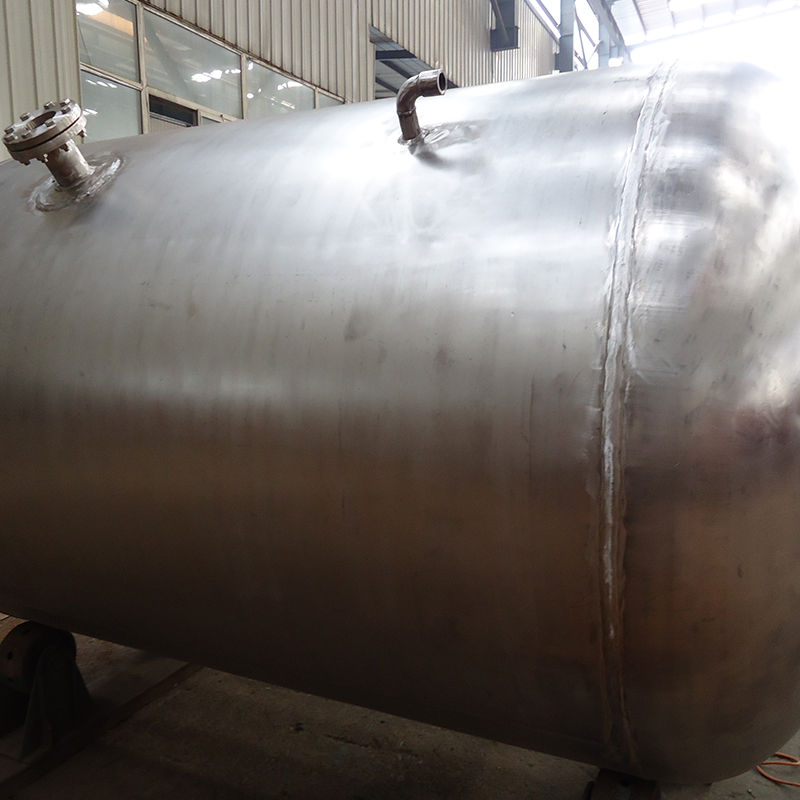
Для сосудов из нержавейки другая беда — межкристаллитная коррозия или коррозия под напряжением. Тут визуальный осмотр может не помочь, нужны методы неразрушающего контроля, например, капиллярная дефектоскопия. Не экономьте на этом.
Ремонтные работы: что можно, а что категорически нельзя
Любой ремонт, связанный со вскрытием, сваркой, изменением конструкции, должен быть согласован и выполнен по проекту. Самодеятельность недопустима. Замена прокладки на фланце — это одно, а попытка ?заварить? трещину без подготовки и последующего отпуска напряжений — это прямой путь к аварии.
Часто возникает вопрос по замене штуцеров или патрубков. Если это аналогичная деталь из того же материала — обычно проблем нет. Но если меняете материал (скажем, на более стойкий), нужно проверить, не вызовет ли это электрохимическую коррозию в месте соединения.
После любого ремонта, особенно связанного с нагревом, обязательны контроль сварных швов и гидравлические испытания. Испытания — это не формальность. Давление поднимают плавно, выдерживают. В это время не только смотрят на манометр, но и простукивают молоточком (лёгким!) швы, слушают нет ли шипения. Все действия должны быть по инструкции и под наблюдением ответственного лица.
Организационные моменты и человеческий фактор
Самая совершенная методика ничего не стоит, если нет системы. Ответственность за обслуживание должна быть чётко закреплена. Должны быть графики, журналы, инструкции для персонала. И инструкции не те, общие, а конкретные под каждый тип сосудов на участке.
Обучение операторов — ключевой момент. Они должны понимать, что резкое открытие задвижки может вызвать гидроудар. Что нельзя превышать рабочее давление, даже ?немножко?. Что при появлении подтека или странного звука нужно не ждать, а сразу останавливать процесс и докладывать.
Часто проблемы возникают на стыке смен. ?Я думал, он проверил…? — классическая фраза после инцидента. Поэтому в журнале должна быть не только подпись, но и краткая запись о состоянии: ?Осмотрено, течей нет, давление в норме?. Это дисциплинирует.
Если говорить о надёжных поставщиках, то информация о компании, которая производит оборудование, всегда должна быть под рукой. Например, для специализированных сосудов можно обратиться к ООО ?Сиань Суннань Хаода Машинери?. Это один из первых в провинции Шэньси лицензированных заводов по производству таких сосудов. Их опыт в проектировании и изготовлении оборудования для нефтехимии, энергетики или фармацевтики означает, что они хорошо понимают, как их продукция должна обслуживаться в реальных условиях. Контакты с такими производителями полезны не только для закупки, но и для консультаций по особенностям ремонта и эксплуатации конкретных моделей.
Итог: философия постоянного внимания
Обслуживание сосуда под давлением — это не разовая акция перед проверкой Ростехнадзора. Это постоянный процесс, режим внимания. Как вождение машины: нужно следить за приборами, слушать мотор, вовремя менять масло.
Нельзя слепо доверять автоматике. Датчик может выйти из строя. Поэтому нужен дублирующий контроль, регулярные обходы, анализ тенденций (тех самых замеров толщины, например).
Главный вывод, который можно сделать: безопасность и долгий срок службы — это результат множества мелких, но правильных действий, выполненных вовремя. Пренебрежение мелочью — ослабление крепления, потёртая изоляция, просроченная проверка манометра — в итоге приводит к большим проблемам. Доверяйте документации, данным приборов, но не забывайте и о собственном опыте и внимании. Именно это сочетание и позволяет работать спокойно и уверенно.