

Паровой сосуд под давлением: выбор, эксплуатация и безопасность
2026-10-25
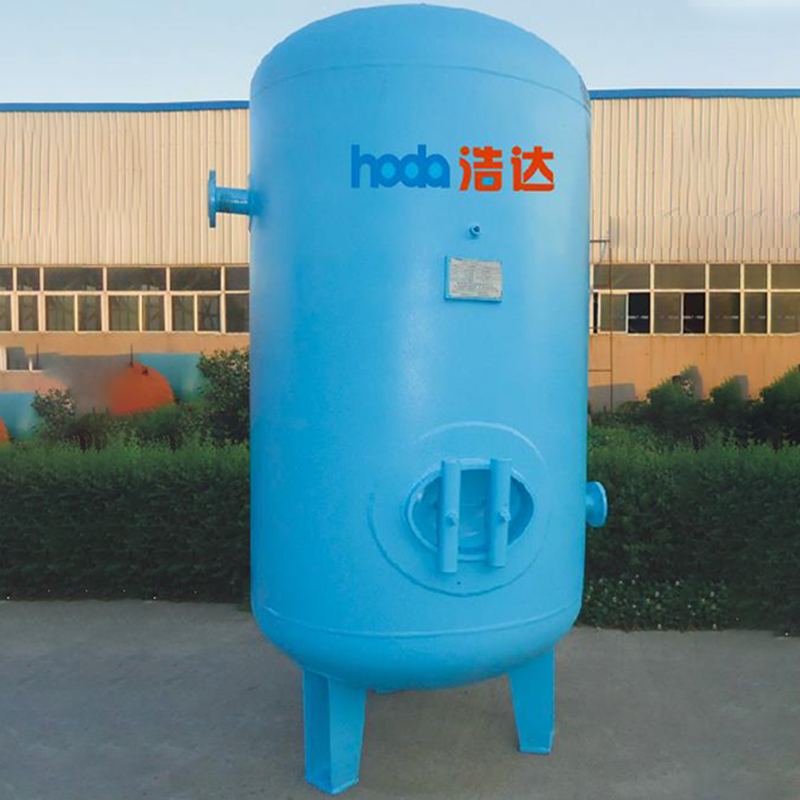
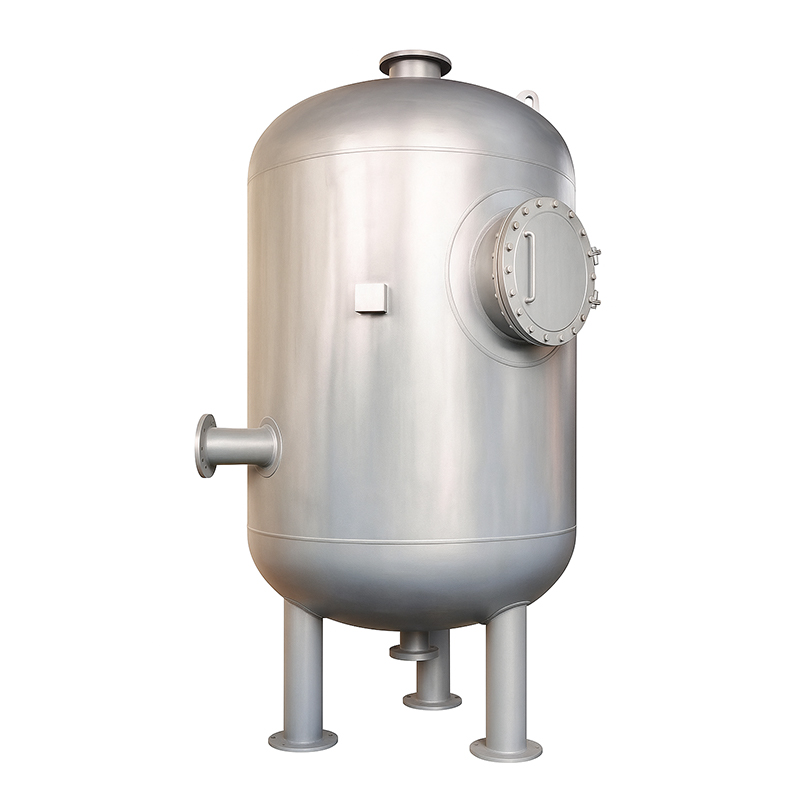
Паровой сосуд под давлением — не просто стальной цилиндр с крышкой. Это критически важный элемент энергетических, химических и пищевых производств, где ошибка в выборе или эксплуатации может привести к аварии, остановке линии или нарушению качества продукции. Мы проектируем, изготавливаем и принимаем в эксплуатацию такие сосуды уже 37 лет — и знаем, какие решения работают на практике, а какие выглядят хорошо на бумаге, но ломаются при первом цикле нагрева.
Как выбрать паровой сосуд под давлением: три параметра, которые нельзя игнорировать
Многие начинают с объёма или диаметра. Ошибаются. Первое — это рабочее давление и температура пара. Сосуд для 0,8 МПа и 180 °C требует другого расчёта толщины стенки, чем аналогичный по габаритам для 4,0 МПа и 250 °C. Мы встречали заказчиков, которые указывали «до 1,6 МПа», но на деле в системе возникали кратковременные скачки до 2,1 МПа — и сосуд, рассчитанный строго по паспорту, дал трещину в зоне шва через 14 месяцев.
Второе — материал корпуса и сварных соединений. Углеродистая сталь 20ГЛ подойдёт для пара без конденсата и агрессивных примесей. Но если в паре есть даже следы хлоридов или сероводорода — нужна нержавеющая сталь 08Х18Н10Т или двойная защита: внутреннее покрытие + контроль рН конденсата. В одном проекте для фармацевтического завода в Харбине мы заменили стандартную сталь на 316L — и срок службы увеличился с 8 до 22 лет.
Третье — конструкция днищ и тип присоединений. Эллиптические днища выдерживают давление лучше полусферических при одинаковой толщине, но сложнее в изготовлении. Фланцы по ГОСТ 33259–2015 обеспечивают надёжность при температурных циклах — в отличие от резьбовых соединений, которые часто выбирают «для простоты» и потом меняют каждые 4–5 месяцев.
Эксплуатация: когда регламент — не бумажка, а инструмент безопасности
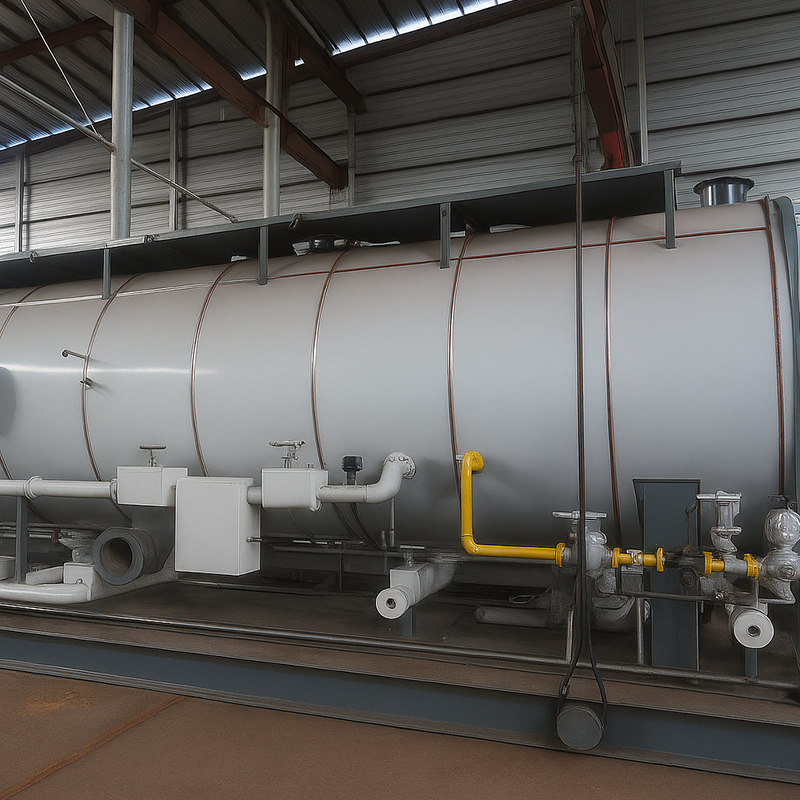
Сосуд работает, пока его не перегружают. На практике — это не только давление. Это частота циклов «нагрев-остывание», качество конденсата, наличие механических вибраций от соседнего оборудования. Мы видели, как паровой коллектор на цементном заводе в Шэньси начал терять герметичность после 3 лет работы — причина оказалась не в коррозии, а в резонансе с вибропитателем, расположенным в 1,2 метрах от опоры.
Ключевые правила эксплуатации:
Безопасность: от проектирования до монтажа — один контур ответственности
Безопасность парового сосуда под давлением начинается задолго до сварки первого шва. У нас действует трёхуровневая система контроля: входной контроль стали (спектральный анализ + УЗК), контроль сварных швов (радиография или УЗК), и финальные гидроиспытания при 1,25×Рраб. Каждый сосуд сопровождается «Картой информации о качестве» — с указанием марки материала, номера плавки, протоколов испытаний и подписью ответственного сварщика.
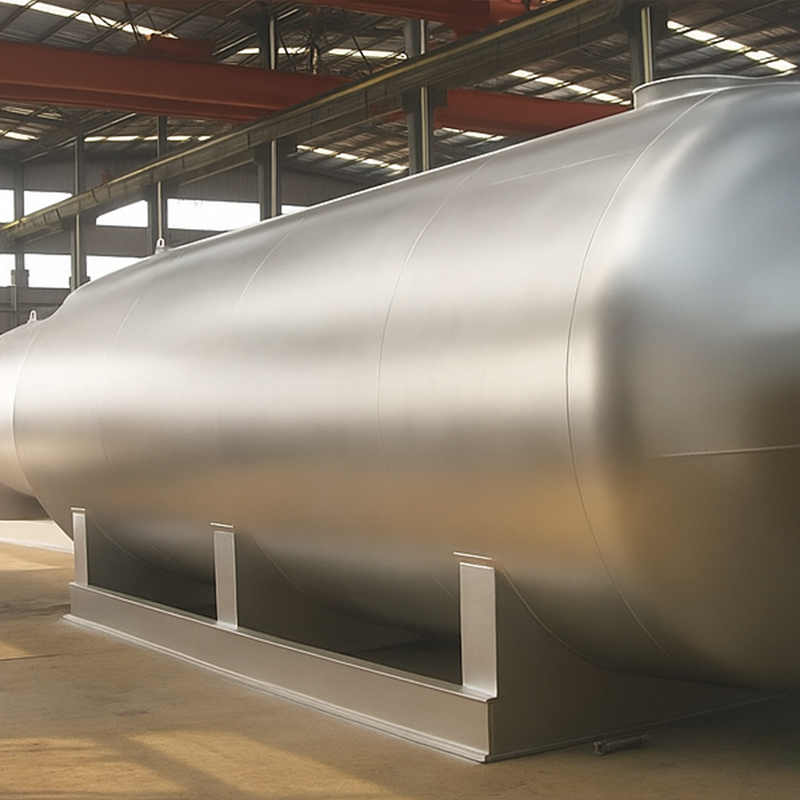
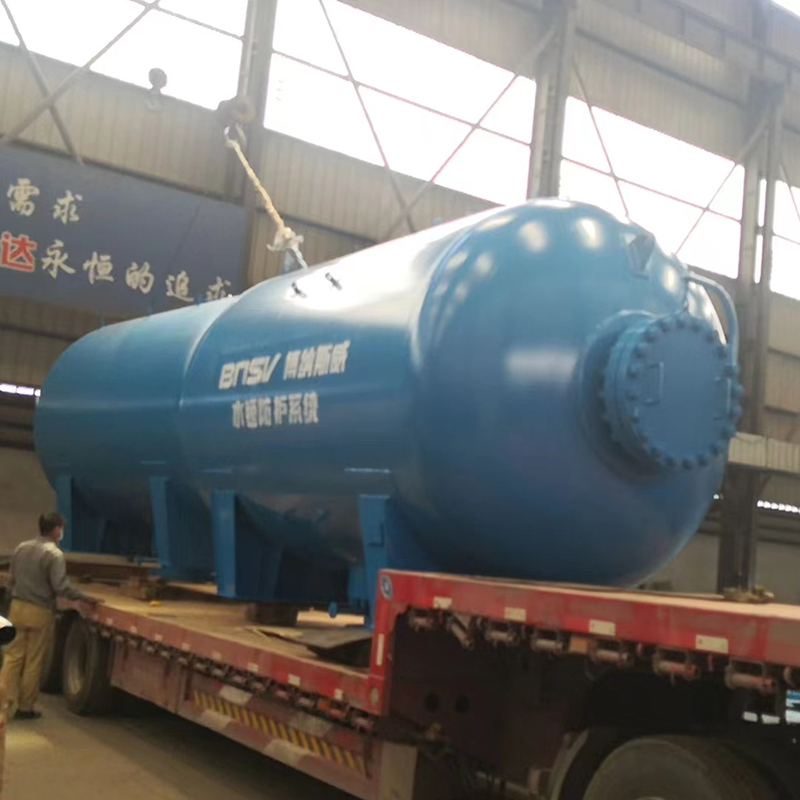
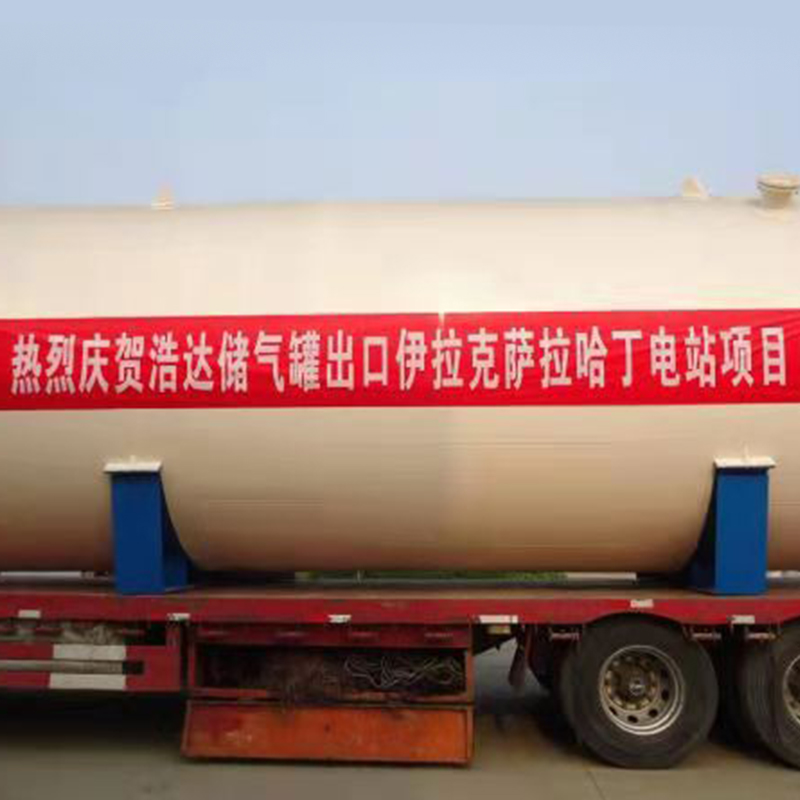
Особое внимание — монтажу. Сосуд массой 42 тонны и длиной 28 метров нельзя просто поставить на фундамент. Мы рассчитываем нагрузки на опоры, проверяем горизонтальность установки, контролируем напряжение в анкерных болтах. В одном проекте для нефтеперерабатывающего завода в Тяньцзине монтаж был выполнен с отклонением 0,8 мм/м — этого хватило, чтобы через 5 месяцев появились микротрещины в зоне присоединения трубопровода.
Паровой сосуд под давлением — решение, а не компонент
Паровой сосуд под давлением — это не товар из каталога. Это инженерное решение, адаптированное под вашу технологию, вашу воду, ваши циклы и ваш график. ООО Сиань Суннань Хаода Машинери проектирует сосуды классов D, изготавливает их из углеродистой, низколегированной и нержавеющей стали, проводит монтаж крупногабаритных изделий на площадке и обеспечивает документацию, соответствующую требованиям Ростехнадзора и ГОСТ Р 52630–2012. Мы не продаём ёмкости — мы обеспечиваем бесперебойную, безопасную и прослеживаемую работу вашего парового контура. Подробнее — на сайте snhaodas.com.